软包装复合熟化不是”放几天等它干”,而是让聚氨酯胶黏剂的主剂与固化剂完成交联反应,把剥离强度、残留溶剂和异味水平推到合格区间。常规双组分聚氨酯体系在 40~55℃ 熟化 24~72 小时;提前出货换来的不是交期,而是剥离强度不足、溶剂超标和批量异味投诉。
熟化到底在熟什么
复合工序把两层薄膜用胶黏剂贴合在一起时,胶黏剂只是涂布完成,并没有完成化学反应。双组分聚氨酯胶由含羟基的主剂和含异氰酸酯基(—NCO)的固化剂组成,涂布后两者在膜卷内部缓慢交联,形成具有一定内聚强度和耐介质性的胶层。
这个过程有三个产物,都直接决定成品能不能用:
- 剥离强度爬升:刚下机的复合膜剥离强度很低,通常只有最终值的三到五成,熟化完成后才达到设计值。
- 残留溶剂下降:涂布用的乙酸乙酯等溶剂在熟化过程中继续从胶层里扩散出来,被排出膜卷。
- 异味水平下降:溶剂和低分子物减少之后,袋子打开时的刺激性气味随之降低。
换句话说,熟化同时解决牢度、安全和感官三件事,这也是它无法被简单压缩的原因。
熟化室参数:温度、时间与湿度的窗口
熟化没有统一数值,但有通用窗口。食品厂在审厂或看工艺文件时,可以按下面三条快速判断一家供应商的熟化控制是否靠谱。
- 温度:常用 40~55℃。温度越高,交联越快,但过高会造成胶层脆化、薄膜热收缩和膜卷起皱。
- 时间:常规双组分聚氨酯体系 24~72 小时,多数工厂按 48 小时设定;蒸煮结构和高涂布量的产品需要更长。
- 湿度:熟化室需要保持适度湿度。异氰酸酯会与环境中的水分发生副反应,湿度过高会消耗固化剂并产生二氧化碳,表现为胶层气泡和剥离强度偏低;过于干燥则交联偏慢。
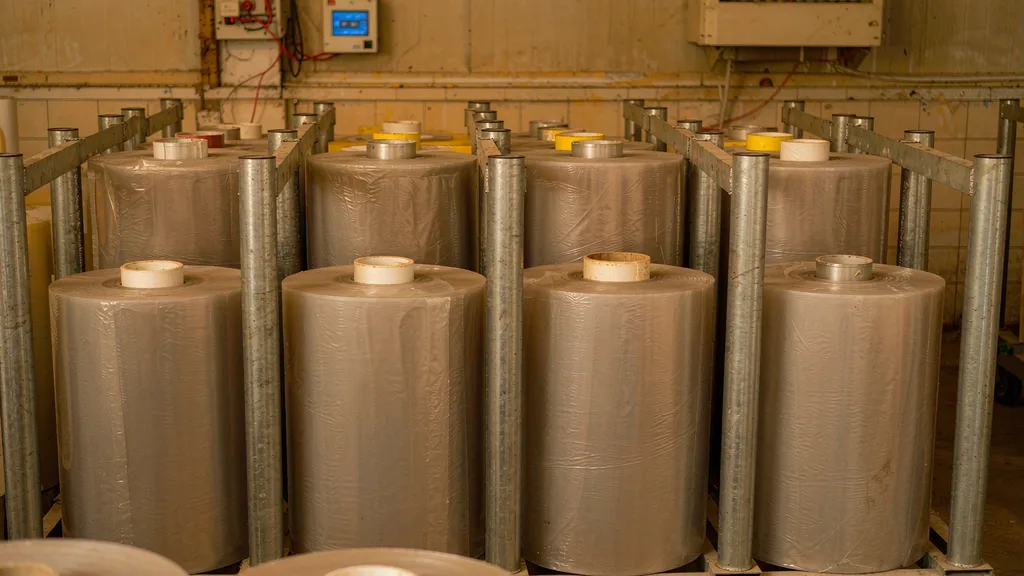
一个容易忽略的点是膜卷摆放方式。竖放、卷与卷之间留出通道、热风能吹到每一卷,比单纯把温度设对更重要。卷芯部位升温最慢,实际熟化时间要以卷芯温度为准,而不是室温表读数。
熟化不足的四种表现
熟化不足不会只表现为”强度低一点”,它在食品厂现场通常以下面四种形态出现:
- 剥离强度上不去,层间分层:制袋或灌装后袋子局部鼓起、层与层分离,剥离强度测试值明显低于规格下限。
- 胶层发黏、切口粘刀:分切和制袋时断面拉丝、袋口发黏,说明交联未完成,胶层仍是低分子状态。
- 残留溶剂超标、异味投诉:开袋有明显溶剂味,检测值超出残留限量;这类问题往往在食品厂灌装后才暴露,追责成本高。
- 热封起皱、封口渗胶:内层胶层尚未稳定,热封时受热流动,封口边缘出现胶溢出或折皱,密封性随之下降。
如果同一批次同时出现其中两项,基本可以判定为熟化时间被压缩或熟化室温度分布不均,而不是材料问题。
能不能催熟:升温的边界
赶交期时,最常见的想法是把熟化温度提上去。可以提,但边界很清楚。
- 温和提速:在 45℃ 基础上提到 50~55℃,对多数体系是安全的,能把熟化时间压缩约三分之一。
- 越过 60℃ 就要评估风险:胶层可能过度交联变脆,薄膜(尤其是 PE 内层)出现热收缩,膜卷产生纵向皱条,印刷面出现粘连。
- 含铝箔结构的升温要更谨慎:铝箔导热快,卷内温度梯度大,容易出现外圈过熟、内圈未熟。
- 任何催熟都要以剥离强度和溶剂残留的检测结果收口,不能只看时间到了就出货。
真正稳妥的提速方式是把熟化室排产提前,而不是把温度顶上去。这一点与软包装交期的节拍拆解里的排产逻辑是一致的:熟化是整条链路上最刚性的一段,压缩它的代价会在后段放大。
食品厂怎么验收:三项硬指标
食品厂不必进车间盯熟化,但收货和放行时应把这三项写进验收条件。
| 指标 | 常用方法 | 判定要点 |
|---|---|---|
| 剥离强度 | GB/T 8808 软质复合材料剥离试验 | 达到规格书下限(常规内层复合一般不低于 1.5 N/15mm),且同批波动小 |
| 残留溶剂 | 顶空气相色谱法,参考 GB/T 10004 限量要求 | 溶剂残留总量控制在 5.0 mg/m² 以内,苯类溶剂不得检出 |
| 异味 | 感官评定 + 残留溶剂数据 | 开袋无刺激性气味,与留样基线一致 |
补充两点操作建议:
- 留样要留到熟化后:把下机样当作验收样会低估最终强度,也会放过溶剂问题。
- 索要熟化记录:温度曲线与进出熟化室时间,比口头承诺”已经熟化好了”有用得多。这一条同样可以放进软包装供应商审核清单里,作为年度复评的必查项。
熟化与常见缺陷的对应关系
不少被归到”材料问题”的缺陷,根因其实在熟化环节:
- 复合膜起皱、卷边:熟化温度过高或卷内温差大
- 层间气泡、白点:熟化室湿度偏高,异氰酸酯与水反应产气
- 制袋后封口处渗胶:交联不足,胶层受热流动
- 印刷面反粘、蹭脏:熟化不足时低分子物迁移到油墨层
- 剥离强度测试值忽高忽低:熟化室温度分布不均或摆放过密
快速归因时,可以参考软包装缺陷归因清单的工序划分思路,先定位到复合后段,再回到熟化参数逐项核对。
常见问题 FAQ
软包装复合熟化一般要多长时间?
常规双组分聚氨酯胶黏剂体系在 40~55℃ 下需要 24~72 小时,多数工厂按 48 小时设定。蒸煮结构、高涂布量产品以及含铝箔的结构通常需要更长,具体以剥离强度和残留溶剂的检测结果为准。
为什么刚复合好的膜剥离强度很低?
因为胶黏剂的交联反应还没有完成。刚下机的复合膜剥离强度通常只有最终值的三到五成,需要在熟化室内继续反应,达到设计强度后才能分切制袋。
熟化温度能不能提高到 60℃ 以上来赶交期?
不建议直接提。超过 60℃ 会带来胶层脆化、PE 内层热收缩、膜卷纵向皱条和印刷面粘连等风险。相对安全的做法是在 50~55℃ 区间提速,并且必须以剥离强度和溶剂残留检测收口。
熟化室湿度为什么要控制?
因为异氰酸酯会与水分发生副反应,消耗固化剂并产生二氧化碳,结果是胶层出现气泡、剥离强度下降。湿度过低则交联变慢。保持适度稳定的湿度是熟化合格的前提之一。
食品厂收货时怎么判断熟化是否充分?
看三项:剥离强度(按 GB/T 8808 测定,达到规格下限)、残留溶剂(总量控制在 5.0 mg/m² 以内,苯类不得检出)、感官异味。同时索要熟化温度曲线与进出室时间记录。
熟化不足会造成哪些现场问题?
主要四类:层间剥离强度不足甚至分层、胶层发黏导致分切制袋粘刀、残留溶剂超标引发异味投诉、热封时封口起皱或渗胶。同一批次出现其中两项以上,通常指向熟化时间被压缩。
催熟和正常熟化的成品能区分吗?
可以。催熟过度的膜卷常见纵向皱条、胶层脆化导致的剥离强度下降和印刷面反粘;熟化不足则表现为强度低和溶剂残留高。两者在剥离测试和残留溶剂数据上都有明显差异,靠目检判断不可靠。
含液体、含油内容物的产品对胶层耐介质性更敏感,选型时可结合酱料袋选材逻辑一起评估;袋型与结构对应关系参考三边封和八边封的差异。