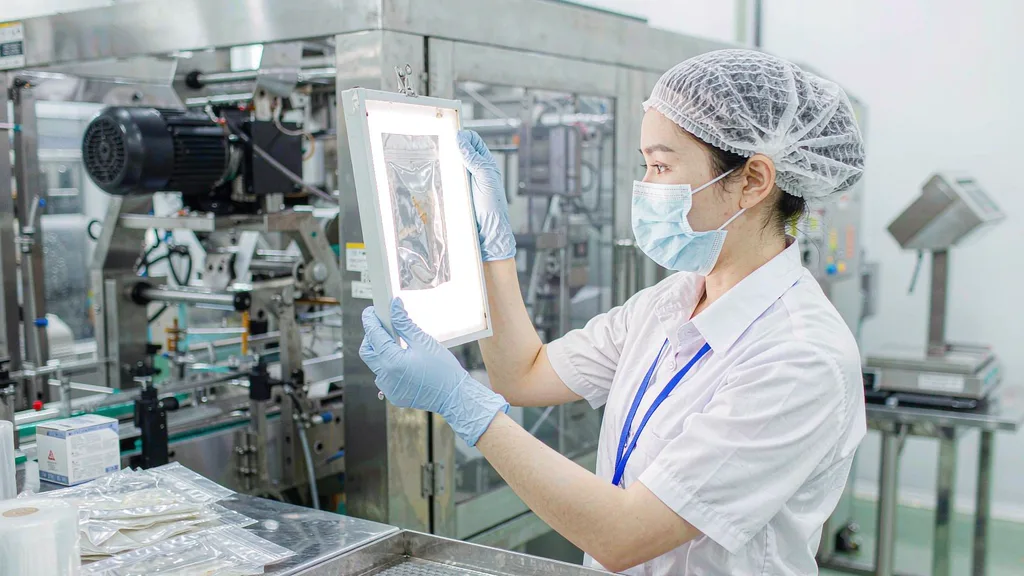
首件确认是在包装工序每次启动或条件变更后,对最初产出的若干袋成品做规定的检查项目并留下判定记录,合格后才允许连续生产。必做的三个节点是开机、换卷接膜、换料换规格。没有这三个节点的首件确认,批量性问题往往要到成品仓或客户端才被发现。
首件确认到底在确认什么
首件确认不是抽检,它确认的是”这一刻的工艺条件能不能做出合格品”。包装工序的变量在开机时最不稳定:热封温度还在爬升、卷膜张力尚未稳定、打码机刚启动、操作工刚调完参数。首件确认的作用就是在这些变量收敛之前拦住不合格品。
它管的是条件变更后的放行,过程抽检管的是连续生产中的漂移,两者不能互相替代。
三个必须做首件的节点
- 开机。每班开机、午休停机后再启动、设备维修后再启动,都要做。
- 换卷接膜。卷膜用到接头前后、换上新卷、换批号,都要做。接头附近的材料厚度与张力状态与正常段不同。
- 换料换规格。更换内容物、更换袋型规格、更换膜卷供应商或批次、调整热封参数之后,都要做。
容易被漏掉的是第二种。多数工厂开机必做,但换卷接膜时操作工为了赶产量直接放行,而接头前后恰恰是封口不良和套印偏差的高发段。
开机前的静态检查
首件确认其实从开机前就开始了。以下六项应在启动前逐项确认并打勾。
- 膜卷规格与工单一致,批号记录完整,与上一卷不是同一批也能追溯到。
- 热封温度、压力、时间三项参数与工艺卡一致,不是凭操作工记忆设定。
- 打码内容与当日日期、批次号一致,字粒或喷墨模板已核对。
- 成型器、导辊、封口刀面清洁,无上一批次残留的粉料或油渍。
- 计量装置已校零,称量器具在校验有效期内。
- 设备接地与安全防护到位,急停可用。
这六项漏掉任何一项,实物首件就只能发现结果,无法追溯原因。
首件实物检查的八个项目
封口外观与封口宽度
取连续产出的前若干袋,逐袋看封边。要求封边平直、无虚封、无烫穿、无起皱、无夹料。封口宽度用量具测量,与规格书一致。夹料是最常见的问题,尤其是含粉、含油、含糖的产品,封口界面的污染会直接造成慢渗漏。
封口强度
封口强度是首件确认里最有价值的定量项目。冷却到室温后按热合强度试验方法测定,复合袋常见内控线是不低于20到25牛每15毫米。注意两个细节:必须冷却后测,热态测出的数值明显偏低;破坏形态要看,封口处被整片拉开与被剥离撕开,代表的问题完全不同。热封窗口的设定思路可以参考卷膜上机跑偏断膜与封口不牢的排查顺序。
净含量与计量
按定量包装商品净含量计量检验规则执行,首件至少连续称若干袋,看平均值与单袋下限。净含量不足是投诉高发项,且往往在开机时因为计量装置未稳定而最严重。平均值靠上限调整、单袋不能低于允差下限,这两条要同时满足。
打码内容与清晰度
核对生产日期、保质期、批次的文字与位置,确认清晰可读、附着力合格。喷墨、激光、热转印三种方式的判定要点不同,可以参考食品包装打码方式怎么选中关于附着力与清晰度的对比。日期标示的格式与标注位置要符合预包装食品标签通则的要求。
条码可读性
首件必须用扫描枪实际扫读,不能只看印刷外观。条码放错位置、被封边压住、被挂孔或折边遮挡,都会导致不可读。条码后面的空白区不能被图案或文字占用。
袋型、图案与套印
核对袋型规格、图案位置、套印偏差、色差。图案位置偏移在换卷后最常见,因为新卷的张力状态与上一卷不同。外观类缺陷的归因可以对照软包装缺陷归因清单来判断是哪一道工序的问题。
气密与密封性抽检
首件阶段至少做一次密封性检查,真空衰减或水中冒泡法都可以,关键是方法与判定线事先定死。充气类产品还要确认充氮后的残氧值或顶空体积。
内容物温度与灌装状态
这一项最容易被忽略。热灌装或内容物温度过高时封口,会造成封口界面被蒸汽或油膜污染;冷冻类产品温度不足则会在袋内结霜。首件必须记录内容物温度。
判定标准与频次怎么定
| 检查项目 | 方法 | 常见判定线 | 频次 |
|---|---|---|---|
| 封口外观 | 目视 | 无虚封、无烫穿、无夹料 | 每次首件逐袋 |
| 封口宽度 | 量具 | 与规格书一致 | 每次首件 |
| 封口强度 | 热合强度试验 | 不低于20–25N/15mm | 每次首件 |
| 净含量 | 称重 | 单袋不低于允差下限 | 每次首件连续若干袋 |
| 打码 | 目视加擦拭 | 清晰、附着力合格 | 每次首件 |
| 条码 | 扫描枪 | 一次扫读通过 | 每次首件 |
| 密封性 | 真空衰减或冒泡 | 无泄漏 | 每次首件 |
| 内容物温度 | 测温 | 符合工艺卡区间 | 每次首件 |
判定线不要照抄上表,按自家产品特性与规格书设定。规格书里该写清哪些条款,可以参考软包装技术标准怎么定的12项条款。
记录与留样
首件确认的核心产出是记录,不是合格品本身。记录至少要包含时间、节点类型、设备编号、膜卷批号、关键参数、各项实测值、判定结果、操作人与确认人签字。出现偏差时还要记录处置方式与放行决定。
首件样品应随批留样,与包装材料留样与批次追溯的要求衔接,保证事后能还原当时的工艺条件。留样期限按产品保质期加一定的追溯余量设定。
常见失效模式
- 只开机做,换卷换料不做。接头段和换料段恰恰是最不稳定的。
- 只测封口强度,不测净含量和条码。这三项是投诉量最高的三类。
- 首件合格后不再过程抽检,认为一次确认管一整班。
- 判定线没有写在作业标准里,靠老师傅经验,换人就变。
- 记录了但不签字,出问题时无法确认责任节点。
- 换料换规格时没有重新做首件,沿用上一规格的参数直接生产。
常见问题 FAQ
首件确认要做几个袋子?
建议开机与换料节点取连续产出的前若干袋逐袋做外观、封口宽度、净含量与打码检查,再从中抽取样品做封口强度和密封性。换卷接膜节点可以只做外观、封口宽度与打码的快速确认,但要留下记录。具体数量按产品风险与产能自行规定并写进作业标准。
首件确认和过程抽检有什么区别?
首件确认管的是条件变更后的确认放行,对象是开机、换卷、换料这三个节点产出的最初成品。过程抽检管的是连续生产中的质量漂移,按时间间隔或数量间隔执行。两者不能互相替代,也不应用过程抽检记录冒充首件记录。
封口强度为什么要冷却后再测?
热封结束后封口界面尚未完全结晶定型,热态下拉力数值明显偏低且离散大,无法反映真实封口质量。应在冷却到室温后再按热合强度试验方法测定,复合袋常见内控线是不低于20到25牛每15毫米。
换卷接膜为什么也要做首件?
新卷的张力状态、膜卷批号、接头位置与上一卷都不同,接头前后是最容易出现套印偏差、封口不牢和图案偏移的区段。只开机做首件而换卷不做,恰恰放过了高风险的这一段。
首件确认的判定线从哪里来?
判定线应来自采购规格书与产品工艺卡,而不是经验。规格书应写清封口强度、封口宽度、厚度偏差、条码等级等关键条款,作业标准再把这些条款转成可执行的判定线与频次。
首件样品要不要留样?
要留样。首件样品应与生产批关联编号并按规定期限保存,这样在客诉或召回时能够还原当时的工艺条件与膜卷批号。留样期限一般按产品保质期加追溯余量设定。
补两条品牌侧参考:标签强制标注项的完整清单见欧姆包装的食品包装标签要印什么,封口完整性的判定思路见预制菜包装袋选型清单。