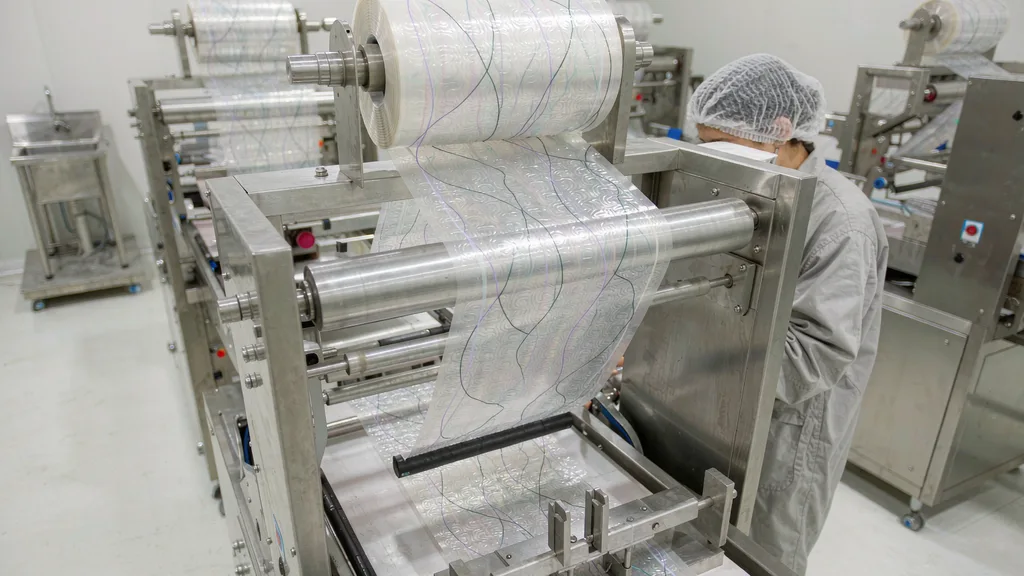
卷膜一上机就跑偏、断膜、封口渗漏,先不要急着换材料。按”放卷—成型—纵封—横封—切断”的顺序定位,再按”张力、温度、对中”三个变量逐项排查。经验上,七成以上的所谓卷膜问题,最后是机器参数没锁死,而不是膜本身不合格。
第一步:判断故障发生在哪一段
现象不同,责任段就不同。先对照这张表定位,能省掉一半沟通成本。
| 现象 | 最可能的发生段 | 首要检查变量 |
|---|---|---|
| 膜左右蛇形漂移 | 放卷到成型之间 | 张力、导辊平行度、纠偏 |
| 膜在封口处断裂 | 横封或纵封 | 温度、压力、停留时间 |
| 膜在导辊处突然断 | 放卷段 | 张力峰值、接头、边缘缺口 |
| 封口能撕开、有渗漏 | 横封 | 温度不足或夹料 |
| 封口发脆、一折就裂 | 横封 | 温度过高、冷却过快 |
| 切位忽长忽短 | 光标追踪 | 色标对比度、间距公差 |
| 袋子一边封得牢一边不牢 | 纵封/横封 | 左右压力平衡、膜厚偏差 |
跑偏:先查对中与张力,不要先调封口
跑偏的本质是膜两侧受力不一致。按顺序查:
- 膜卷自身状态。 端面是否整齐(望远镜状凸出)、是否有碰伤、卷芯内径(76 mm 或 152 mm)与放卷轴是否匹配、气胀轴气压是否足够。端面不齐的膜卷,纠偏再好也追不回来。
- 张力设定。 放卷张力过小会松卷摆动,过大则把膜拉伸变形。锥度张力要随卷径减小而递减。
- 导辊平行度与清洁。 导辊不平行是最常见也最容易被忽略的原因;辊面粘了糖粉或油,也会造成单侧打滑。
- 纠偏系统(EPC)响应。 灵敏度调太高会来回震荡,调太低跟不上。先手动对中再切自动。
- 膜厚偏差。 单侧偏厚会让膜在张力下向厚的一侧偏移,表现为持续单向跑偏。
断膜:看断裂位置和断面形状
断面比位置更能说明问题。
- 平整拉断:张力峰值超过材料屈服。检查启动和停止的加减速曲线,很多断膜发生在换卷或急停的瞬间。
- 从边缘撕开:卷膜边缘有缺口、刀伤或分切毛刺。查看分切刀和搬运过程。
- 接头处断:接头胶带耐温不够,或接头搭接方式不对。高温封口段附近的接头要用耐温胶带。
- 突然脆断:材料处于低温脆化状态。从冷库或冬季车厢取出的膜卷,需要在车间回温 24 小时再上机。
- 尼龙类材料:吸湿前后性能差异明显,未回温直接上机更容易出问题。
封口不牢或渗漏:三要素加一个前提
温度、压力、停留时间是热封三要素,但前提是热封层与基材匹配、封口区域干净。
- 温度不足:封不上或一撕就开。先升 5–10 ℃ 试,不要一次跳 30 ℃。
- 温度过高:热封层被挤出,封口发脆、折一下就裂,看起来”封住了”其实强度很低。
- 压力不均:左右封口一边牢一边不牢,多数是封口模具平行度或硅胶垫老化。
- 夹料:粉体、油、酱料进到封口区,形成微通道。含颗粒或高黏度内容物时,灌装与封口的配合尤其关键,可参考吸嘴袋口径怎么选:从液体黏度、颗粒和饮用方式判断。更常见的情况是灌装温度决定了一切,正如酱料袋选材先看灌装温度和内容物,不要只看袋型所讲的那样。
- 冷却不足:封口刚出来就受力,容易拉虚。检查冷却工位和后面的输送张力。
切位跑偏与光标追踪
带印刷图案的卷膜依靠色标定位,切位忽长忽短时有四个常见原因:
- 色标与底色的对比度不够,光电眼识别不稳定
- 色标间距公差偏大,机器补偿到极限
- 膜在张力下被拉伸,实际间距与印刷间距不一致
- 光电眼镜头积灰或安装角度偏移
什么时候该改材料,而不是改机器
参数调到极限仍无改善时,问题通常在材料侧。这张表用来划判断线:
| 反复出现的现象 | 已在机器上排除的因素 | 应考虑的材料侧参数 |
|---|---|---|
| 持续单向跑偏 | 导辊、纠偏、张力 | 厚度公差、膜卷硬度 |
| 封口窗口极窄 | 温度、压力、时间 | 热封层牌号、热封起始温度 |
| 封口夹料渗漏 | 灌装方式、清吹 | 抗污染热封层(离子型/茂金属) |
| 走膜打滑拉不动 | 张力、辊面 | 摩擦系数 COF、爽滑剂 |
| 袋子挺度不足 | 成型器、张力 | 基材厚度与挺度 |
| 制袋后卷边起皱 | 冷却、张力 | 复合层结构对称性 |
如果问题发生在制袋工序而不是食品厂自己的包装机,归因方式不同,可参考软包装缺陷归因清单:起皱、卷边、渗漏、套印偏差分别对应哪道工序。选型阶段就要想清楚的,是卷膜和预制袋各自的损耗与改版成本,见食品厂选卷膜还是预制袋:产量、损耗与改版成本怎么算。批量切换后如果排产跟不上,软包装交期为什么压不短里拆解了印刷、复合熟化与制袋三段的节拍。
把偶发故障变成可复现:记录与留样
偶发故障最难处理,因为没有数据。至纯包装建议食品厂把下面六项固定成上机记录:
- 膜卷批号与供应商生产日期
- 机速(袋/分钟)与加减速曲线
- 纵封、横封三段的温度、压力、停留时间
- 车间温度与相对湿度
- 断膜或渗漏发生的时间点与位置
- 留样:故障前后各留 3 卷膜和 20 个成品袋
带这套数据找供应商,问题定位通常一次就能收敛。只说”膜不好用”,来回打样三轮也不一定有结果。
FAQ
卷膜跑偏一定是膜的问题吗?
不一定。多数情况是导辊不平行、张力设定不当或纠偏系统响应不匹配。先手动对中、确认导辊平行度和张力曲线,再判断材料是否有厚度偏差。
封口调高了温度还是渗漏怎么办?
不要再升温。检查压力是否均匀、封口区有没有夹料、热封层是否与基材匹配。持续渗漏且温度已经偏高,多数是封口被污染或热封层牌号选错。
断膜总在换卷时发生,是什么原因?
是启动瞬间的张力冲击。检查放卷的加减速曲线和锥度张力设定,同时确认接头胶带的耐温和搭接方式。
冬季断膜变多是正常的吗?
低温会让薄膜变脆。从低温环境取出的膜卷必须在车间回温 24 小时再上机,同时适当降低放卷张力。
切位忽长忽短怎么快速定位?
先看色标识别是否稳定:清洁光电眼镜头、确认色标对比度和间距公差。若识别正常仍跑偏,多半是膜在张力下被拉伸,需要重新设定牵引张力。
调不出稳定封口窗口,是不是该换膜了?
当温度、压力、时间三项都调到极限仍无法兼顾封牢与不发脆,说明热封层的加工窗口太窄,应更换热封层牌号或改用抗污染热封层。
找供应商投诉需要准备什么?
膜卷批号、上机参数记录、故障时间点、留样膜卷与成品袋。有这些数据的投诉,通常一轮就能定位;没有数据只能靠反复打样试错。
至纯包装为食品厂提供卷膜与预制袋的定制生产,上机参数支持和故障排查随订单提供,不额外收费。